

10月22日,工业和信息化部等八部门发布《产业基础能力提升“十五五”规划》,明确提出运用数智化手段精准管控质量、追溯问题,并开展质量管理数智化技术机构培育建设。政策信号之外,制造企业的现实处境更值得说:不少工厂已经买了 QMS,系统上线了,质量却没有明显改善——检验数据在检测系统,工艺参数在 MES,供应商来料信息在 ERP,质量工程师每天要花两三个小时跨系统对数据;纸质检验单换成电子表单,线下审批搬到线上,但整改项照样石沉大海。
问题通常不在软件本身。真正决定成败的是三件事:质量数据能不能及时进系统、过程能不能提前防住问题、出了问题能不能查清查全。对应到系统建设,就是检验数据采集、SPC 过程管控、批次双向追溯三个模块,而且落地顺序不能乱。
先说数据采集,这是地基。设备端能直采的尽量直采:注塑机、三坐标测量仪通过 OPC UA 或 Modbus TCP 接入,经 MQTT 网关推入时序库(TDengine、InfluxDB 都行),与 MES 工单绑定,节拍和工艺参数不再靠人抄表。人工检验工位用扫码 PDA 加结构化表单录入,不良现象做成三级下拉(大类-现象-原因)而不是自由文本,否则后期分类统计全是脏数据。历史纸质记录可以走 OCR 识别再人工核对,但别指望识别率百分之百,把核对环节留给检验班长,比事后洗数据便宜得多。
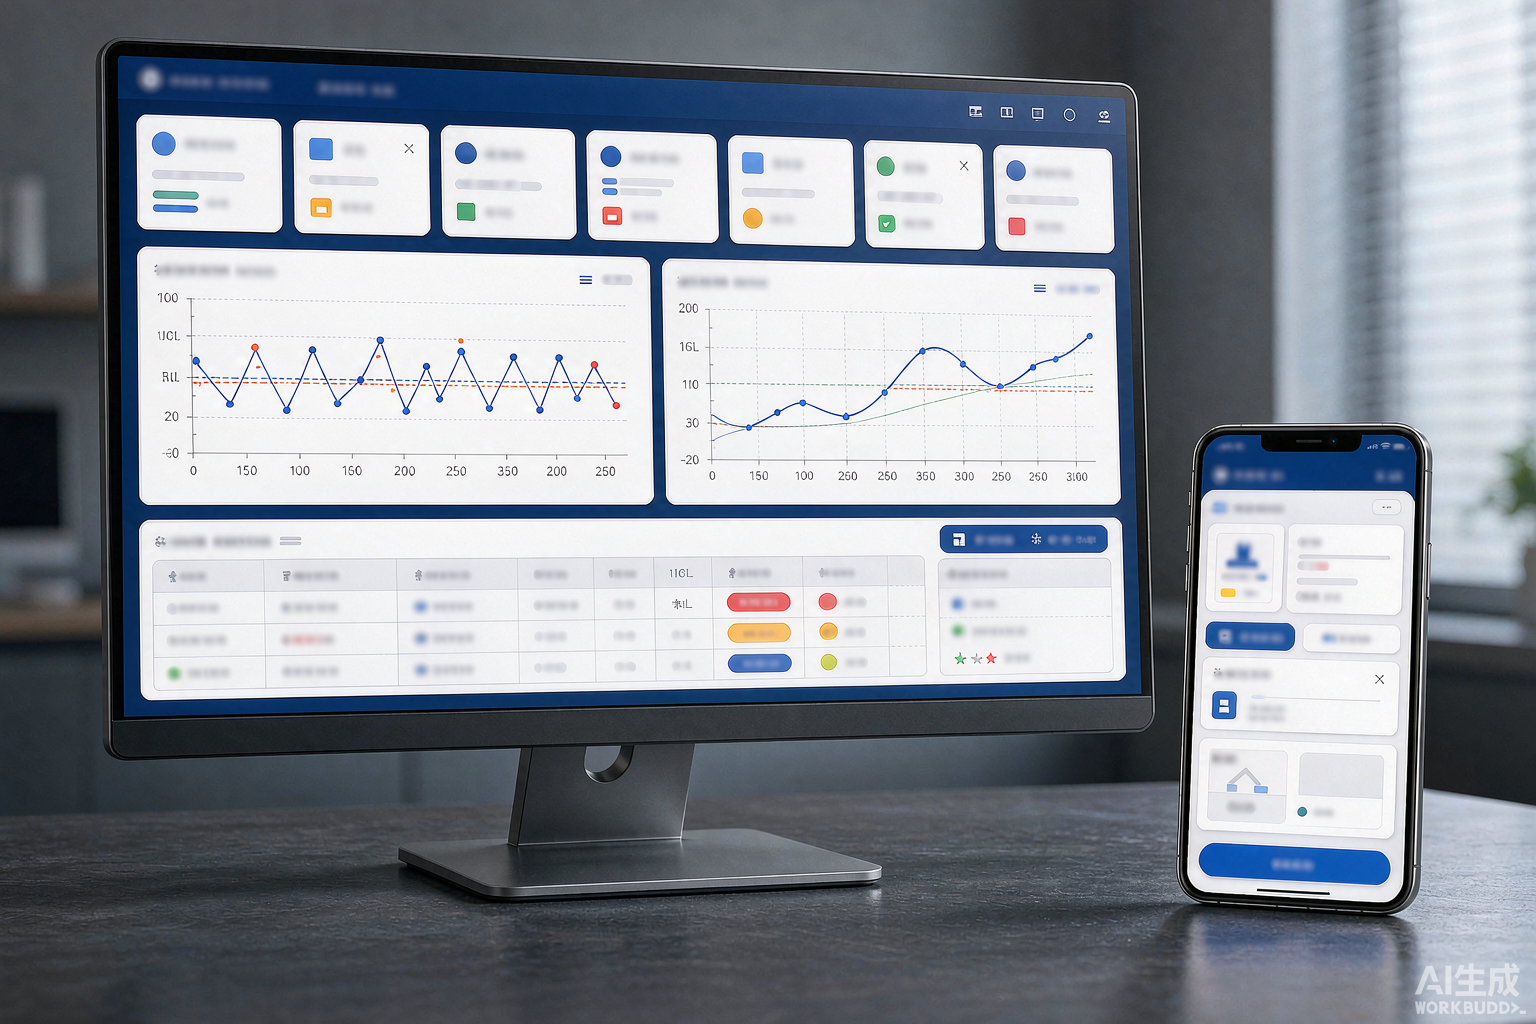
▲ 图1:质量数据看板与移动端检验录入双端界面示意
过程管控的核心是 SPC,但不建议一上来就对所有尺寸上控制图。我们在一个项目里见过这样的教训:某汽车零部件厂把 40 多个关键特性全开了 X-bar R 图,报警每天刷屏,工人干脆把提示音关掉,控制图成了摆设。后来收缩到 5 个真正影响装配的 CTQ(关键质量特性),采样频次从每 30 分钟 5 件调整为每 2 小时 5 件,再配 CpK 趋势监控,误报降下来之后,报警才重新有人看。这里的取舍很实际:全特性覆盖听起来完整,实际上会稀释注意力,先抓造成八成客诉的那批特性,见效更快。
双向追溯的难点通常不在查询界面,而在批次产生的环节。正向查(从原料批次追到哪些成品流出)和反向查(从客诉件倒查同批产品与用料)都依赖批次号在每道工序被正确绑定,而包装、合批、返修这三道工序最容易断链:合批之后子批次信息丢失,返修件换了序列号却没挂上旧号。我们的做法是合批工位强制逐个扫描子批次条码,系统自动生成合批关系表;返修走独立工单,但保留新旧序列号映射。查询指标上,从客诉件号定位到同批产品清单控制在 15 秒内返回——这条在客户验厂时是硬要求。
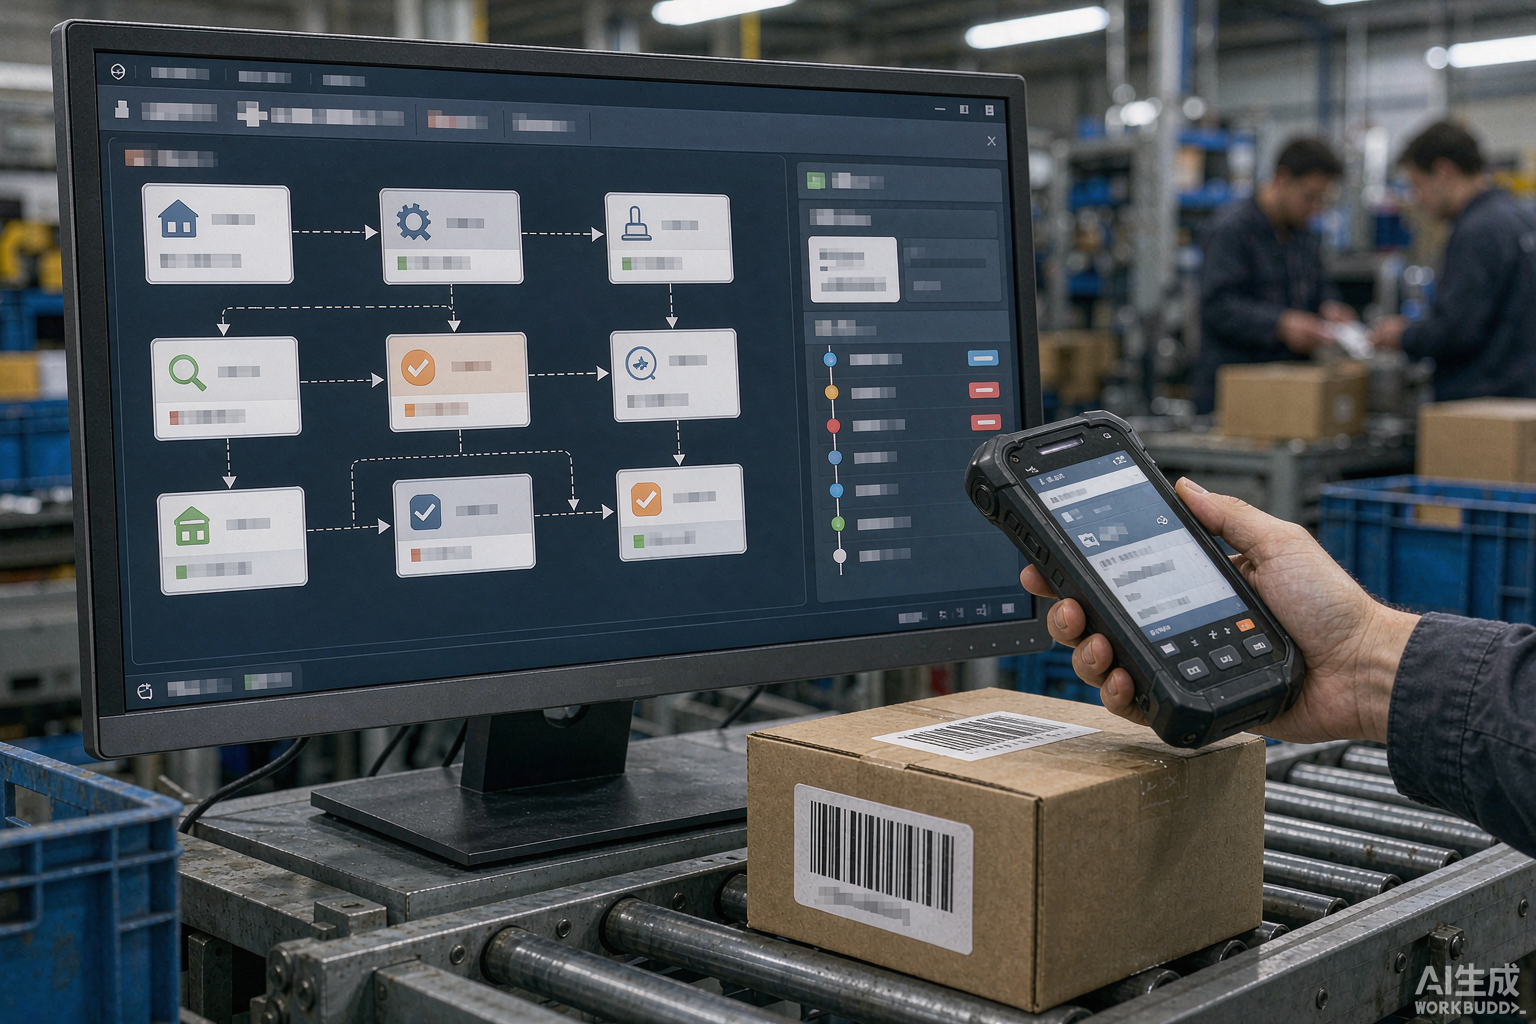
▲ 图2:批次追溯链路与产线 PDA 扫码采集界面示意
行业里还有一个特别普遍的坑:主数据不统一。物料编码、缺陷代码、供应商编码在 QMS、MES、ERP 里各存一套,接口做得再顺,数据也对不上账。省事的做法是立项前先花两周做编码对齐,把缺陷现象从自由描述收敛成三层分类树;宁可前期慢一点,也别等三个系统都上线之后再洗历史数据。检验员的录入负担同样要算进去:一个检验点超过 8 次点击,线下补录就会发生,数据及时性立刻打回原形。我们在某项目里把单条录入从 11 步压到 4 步,当日数据完整率从七成出头升到 98% 以上。
落地节奏建议分三步走:先把检验无纸化和设备数据采集跑通,验收标准是当日数据当日清、关键设备接入率 80% 以上;再上 SPC 过程管控,按 CTQ 逐步扩展;最后打通双向追溯与供应商来料质量联动。中等规模工厂走完这个周期通常要 4 到 6 个月。最常见的顺序错误是先买追溯模块再补采集——查得到单子却查不到数据,等于白建一遍。
质量管理数智化被写进“十五五”规划之后,接下来一两年各地技改和质量提升类资金大概率会向这个方向倾斜。对企业来说,与其等申报窗口开了再仓促立项,不如先把编码对齐、数据采集这两件基础工作做扎实,机会来了才接得住。
